Gdy rośnie liczba reklamacji, zużycie energii albo tempo produkcji, naturalnie pojawia się pytanie, czy te zmienne są ze sobą powiązane. Korelacja dodatnia pomaga sprawdzić, czy dwie cechy zwykle zmieniają się w tym samym kierunku, ale sama nie dowodzi jeszcze związku przyczynowego. Pokażę, jak ją rozumieć, obliczać i wykorzystywać w kontroli jakości, produkcji oraz logistyce.
Najważniejsze informacje o współzależności zmiennych
- Ten sam kierunek zmian oznacza, że wzrost jednej cechy zwykle towarzyszy wzrostowi drugiej.
- Współczynnik Pearsona przyjmuje wartości od -1 do 1.
- Wynik bliski 1 wskazuje na silną zależność liniową, ale nie potwierdza przyczynowości.
- W produkcji można badać między innymi związek między tempem linii a liczbą wad.
- Przed interpretacją trzeba sprawdzić wykres rozproszenia, wartości odstające i jakość danych.
Co oznacza korelacja dodatnia w praktyce
Najprościej mówiąc, jest to sytuacja, w której wzrostowi jednej zmiennej zwykle odpowiada wzrost drugiej. Gdy pierwsza wartość spada, druga również ma tendencję do spadku. GUS opisuje to jako zależność, w której zmienne poruszają się w tym samym kierunku.
Przykład z produkcji jest bardzo intuicyjny. Im więcej sztuk wytwarza zakład, tym wyższe mogą być całkowite koszty zużycia energii. To nie znaczy jednak, że każda dodatkowa sztuka zawsze podnosi koszt w identycznym stopniu. Zależność może być wyraźna, ale nieidealna.
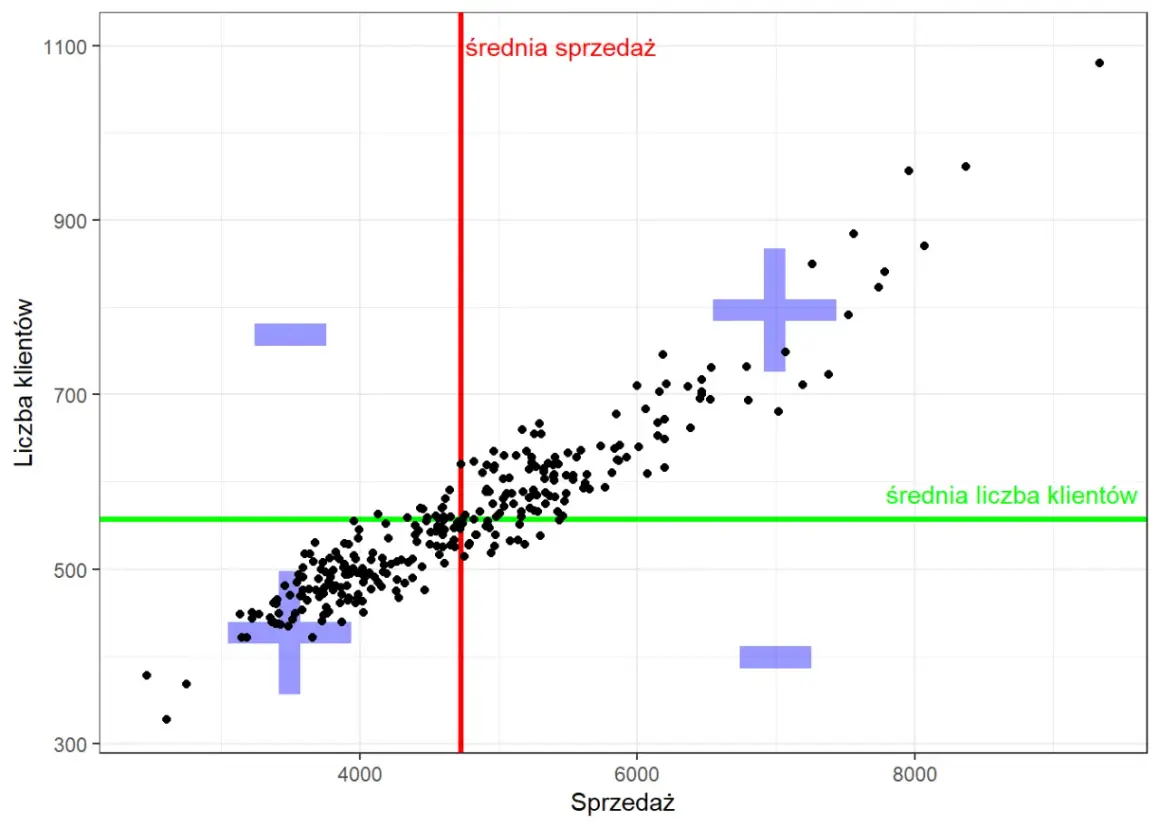
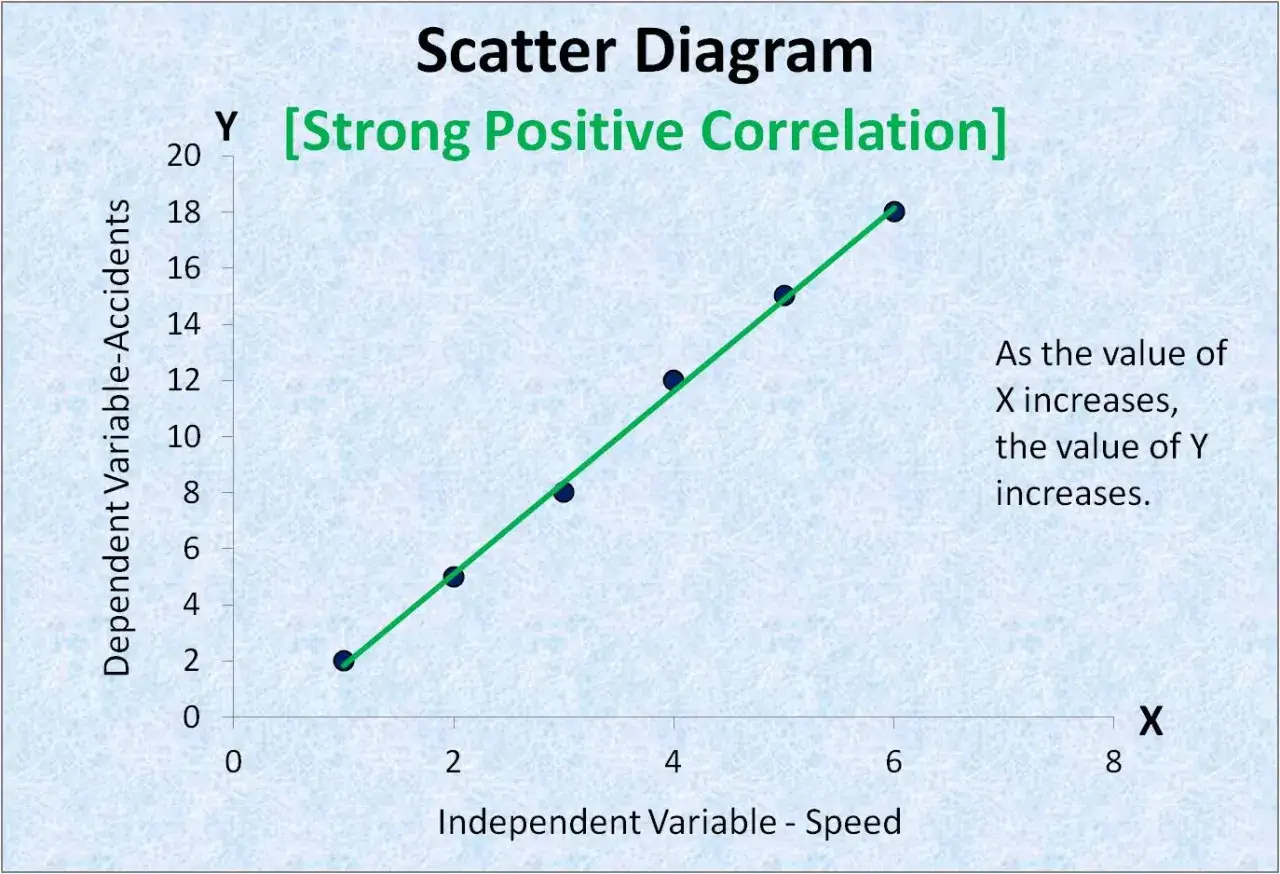
Na wykresie rozproszenia punkty układają się zazwyczaj w pasmo biegnące od lewego dolnego do prawego górnego rogu. Im węższe i bardziej uporządkowane jest to pasmo, tym silniejszy związek liniowy. Sam kierunek nie mówi jeszcze, czy zależność jest silna, słaba ani użyteczna decyzyjnie.
Trzy podstawowe kierunki zależności
| Rodzaj relacji | Co dzieje się ze zmiennymi | Przykład |
|---|---|---|
| Dodatnia | Obie zwykle rosną lub obie spadają | Wielkość produkcji i całkowite zużycie energii |
| Ujemna | Jedna rośnie, gdy druga maleje | Prędkość realizacji zamówienia i czas oczekiwania |
| Bliska zeru | Brak wyraźnego związku liniowego | Numer zmiany i liczba reklamacji, jeśli dane są przypadkowe |
Warto rozróżnić jeszcze zależność dodatnią od proporcjonalności. Dwie zmienne mogą rosnąć razem, ale niekoniecznie w stałym tempie. Właśnie dlatego wspólny kierunek zmian nie oznacza prostej reguły „o 10% więcej A daje 10% więcej B”.
Jak odczytać współczynnik korelacji
Do pomiaru liniowej zależności dwóch zmiennych często używa się współczynnika Pearsona, oznaczanego literą r. Jego wartość mieści się w przedziale od -1 do 1. Znak pokazuje kierunek, a odległość od zera mówi, jak spójnie układają się obserwacje.
| Wartość r | Orientacyjna interpretacja | Znaczenie operacyjne |
|---|---|---|
| 0,00-0,19 | Bardzo słaba zależność | Nie powinna sama uzasadniać decyzji |
| 0,20-0,39 | Słaba zależność | Może wskazywać kierunek dalszej analizy |
| 0,40-0,59 | Umiarkowana zależność | Warto sprawdzić dodatkowe czynniki |
| 0,60-0,79 | Silna zależność | Może być istotnym sygnałem procesowym |
| 0,80-1,00 | Bardzo silna zależność | Wymaga kontroli, czy nie jest efektem wspólnego trendu lub błędu danych |
Te przedziały są tylko praktyczną orientacją. W badaniach jakościowych wynik r = 0,55 może być interesujący, a w stabilnym procesie przemysłowym taki sam rezultat może być zbyt słaby do zmiany parametrów. Interpretuję go zawsze razem z celem analizy, wielkością próby i kosztem błędnej decyzji.
Przykładowo wynik r = 0,92 między obciążeniem linii a temperaturą silnika oznacza bardzo silny dodatni związek liniowy. Nie oznacza automatycznie, że samo obciążenie jest jedyną przyczyną wzrostu temperatury. Wpływ mogą mieć także temperatura otoczenia, stan łożysk, przerwy serwisowe albo sposób pomiaru.
Jak sprawdzić tę zależność krok po kroku
Najczęstszy błąd polega na obliczeniu jednej liczby bez wcześniejszego uporządkowania danych. Ja zaczynam od sprawdzenia, co dokładnie mierzę, w jakich jednostkach i w tym samym okresie. Dopiero później wybieram narzędzie statystyczne.
- Zdefiniuj zmienne. Ustal, co jest zmienną X, a co Y. Przykładowo X może oznaczać prędkość linii w sztukach na godzinę, a Y odsetek braków.
- Zbierz pary obserwacji. Każdy pomiar X powinien odpowiadać pomiarowi Y z tego samego zlecenia, dnia lub partii.
- Ujednolić okres analizy. Nie łączaj dziennych wyników jednej zmiennej z tygodniowymi wynikami drugiej.
- Narysuj wykres rozproszenia. Pozwala zobaczyć trend, skupiska oraz wartości odstające, których sama korelacja może nie ujawnić.
-
Oblicz współczynnik. W Excelu można użyć funkcji
CORRELlubPEARSON, a w narzędziach analitycznych wygenerować macierz korelacji. - Sprawdź istotność i sens biznesowy. Wynik statystyczny powinien prowadzić do pytania o działanie procesu, a nie kończyć analizę.
Załóżmy, że przez sześć dni zebrano dane dotyczące liczby godzin pracy maszyn i liczby wykrytych wad.
| Dzień | Praca maszyn w godzinach | Liczba wad |
|---|---|---|
| 1 | 40 | 8 |
| 2 | 45 | 9 |
| 3 | 50 | 11 |
| 4 | 55 | 13 |
| 5 | 60 | 14 |
| 6 | 65 | 17 |
W takim przykładzie punkty wyraźnie rosną razem, więc pojawia się dodatni sygnał do dalszego badania. Nie wolno jednak od razu uznać, że dłuższa praca maszyn powoduje wady. Być może w tych samych dniach produkowano trudniejsze wyroby albo pracowała mniej doświadczona brygada.
Gdzie wykorzystać ją w produkcji i logistyce
Największą wartość widzę wtedy, gdy analiza nie zostaje w arkuszu kalkulacyjnym, tylko pomaga znaleźć miejsce powstawania problemu. Dodatnie zależności mogą wskazać, które parametry procesu trzeba obserwować częściej.
Kontrola jakości
Można sprawdzić związek między prędkością linii a odsetkiem braków, temperaturą obróbki a twardością materiału albo czasem przezbrojenia a liczbą błędów po uruchomieniu produkcji. Jeżeli wraz ze wzrostem jednego parametru rośnie liczba wad, warto przeprowadzić próbę kontrolowaną i sprawdzić, czy zmiana parametru rzeczywiście wpływa na wynik.
Utrzymanie ruchu
Przydatne bywają porównania czasu pracy urządzenia z temperaturą, drganiami lub liczbą alarmów. Silny dodatni związek między przebiegiem maszyny a poziomem drgań może pomóc ustalić moment inspekcji, ale nie zastępuje diagnozy technicznej.
Logistyka i magazyn
W logistyce warto badać między innymi zależność między liczbą zamówień a czasem kompletacji, wielkością partii a wykorzystaniem powierzchni magazynowej oraz liczbą dostaw a obciążeniem ramp. Takie zestawienia pomagają odróżnić problem z wydajnością od problemu z planowaniem.
Dobrym przykładem jest dodatni związek liczby pozycji w zamówieniu z czasem kompletacji. Jeśli zależność jest silna, można rozważyć zmianę układu magazynu, priorytetyzację zleceń albo inną metodę grupowania produktów. Sama korelacja nie wybiera rozwiązania, ale pokazuje, gdzie szukać największej dźwigni.
Dlaczego dodatnia zależność nie oznacza przyczyny
To najważniejsze zastrzeżenie całej analizy. Gdy dwie zmienne rosną jednocześnie, nie wiemy jeszcze, czy pierwsza wywołuje drugą. Microsoft Support również wskazuje, że narzędzie korelacji pokazuje tendencję do wspólnych zmian, a nie dowód przyczynowości.
Wyobraźmy sobie, że w miesiącach o większej produkcji rośnie zarówno zużycie energii, jak i liczba reklamacji. Przyczyną reklamacji może być większe obciążenie maszyn, ale równie dobrze nowy produkt, skrócone szkolenie pracowników lub dostawa surowca o gorszych parametrach.
Przeczytaj również: RPA w IT - kiedy ma sens, a kiedy lepiej wybrać API
Najczęstsze pułapki
- Zmienna ukryta wpływa na obie analizowane cechy i tworzy pozorny związek.
- Trend czasowy sprawia, że niemal wszystko rośnie wraz z upływem miesięcy.
- Wartość odstająca może przesunąć wynik z umiarkowanego do bardzo silnego.
- Zbyt mała próba daje niestabilny rezultat, który może zniknąć po dodaniu kilku obserwacji.
- Łączenie różnych grup może ukryć odmienne zachowania maszyn, zmian lub produktów.
Dlatego po wykryciu silnego związku sprawdzam dane według partii, zmiany, produktu i okresu. Pomaga też regresja, czyli model szacujący, jak zmienia się wynik przy zmianie wybranej zmiennej, oraz eksperyment z kontrolowaną zmianą jednego parametru.
Kiedy Pearson, a kiedy Spearman
Współczynnik Pearsona pasuje przede wszystkim do danych liczbowych, gdy interesuje nas zależność liniowa, a obserwacje nie są mocno zniekształcone przez wartości odstające. Nie jest dobrym wyborem tylko dlatego, że znajduje się w większości arkuszy kalkulacyjnych.
Współczynnik Spearmana opiera się na rangach, czyli kolejności obserwacji. Wybieram go, gdy dane są porządkowe, rozkład jest daleki od normalnego albo zależność jest monotoniczna, lecz niekoniecznie liniowa.
| Kryterium | Pearson | Spearman |
|---|---|---|
| Typ relacji | Głównie liniowa | Monotoniczna |
| Wpływ wartości odstających | Duży | Zwykle mniejszy |
| Rodzaj danych | Liczbowe, mierzalne | Liczbowe lub porządkowe |
| Przykład zastosowania | Temperatura i zużycie energii | Ranking dostawców i liczba opóźnień |
Jeżeli Pearson daje r = 0,10, ale wykres pokazuje wyraźny łuk, nie wyciągam wniosku, że między zmiennymi nie ma związku. To może być po prostu relacja nieliniowa, której ten miernik nie opisuje. Wykres powinien poprzedzać interpretację liczby, nie odwrotnie.
Jak przełożyć wynik na decyzję operacyjną
Sam współczynnik nie mówi, co zrobić jutro rano. Jego rola polega na wskazaniu hipotezy, którą można sprawdzić w procesie. Gdy widzę silną zależność między prędkością linii a brakami, nie zmieniam od razu normy produkcyjnej, tylko analizuję wyniki przy kilku poziomach prędkości i porównuję je w podobnych warunkach.
Praktyczny schemat działania może wyglądać tak:
- Wybierz problem, na przykład wzrost braków powyżej 3%.
- Zapisz 3-5 potencjalnych czynników, takich jak prędkość, temperatura, wilgotność i czas pracy.
- Zbierz dane z co najmniej kilku serii produkcyjnych, zachowując informacje o zmianie i produkowanym wyrobie.
- Porównaj korelacje z wykresami oraz wynikami procesu.
- Wybierz jedną hipotezę do testu i zmień tylko jeden istotny parametr.
- Po wdrożeniu obserwuj nie tylko średnią, lecz także zmienność i liczbę przypadków poza specyfikacją.
Jeżeli decyzja ma duże konsekwencje, pojedynczy wynik korelacji to za mało. Potrzebne są powtarzalność, stabilność procesu i potwierdzenie na nowych danych. W przeciwnym razie łatwo zoptymalizować proces pod przypadkowy układ obserwacji.
Jak nie pomylić sygnału statystycznego z receptą na jakość
Najrozsądniej traktować dodatnią zależność jako drogowskaz. Pokazuje, które zmienne warto zestawić, gdzie szukać przyczyny i jakie pytanie zadać zespołowi produkcyjnemu lub logistycznemu.
Jeśli wynik jest silny, zgodny z wiedzą procesową i powtarza się w kolejnych okresach, może stać się podstawą doskonalenia. Gdy jest słaby, zmienny albo sprzeczny z obserwacją na hali, lepiej wrócić do jakości pomiarów niż budować kosztowną decyzję na jednej liczbie.
Moja praktyczna zasada jest prosta: najpierw zobacz dane, potem policz współczynnik, a na końcu sprawdź przyczynę. Taka kolejność pozwala wykorzystać analizę korelacji bez nadinterpretacji i zamienić statystyczny sygnał w konkretną poprawę procesu.