Gdy reklamacje wracają, produkcja zatrzymuje się przez drobne odchylenia, a pracownicy nie wiedzą, kto może zablokować wadliwą partię, problem zwykle leży w organizacji jakości. Dobrze zbudowany dział kontroli jakości nie ogranicza się do oglądania gotowych produktów. Pokazuję, jakie ma zadania, jak powinien współpracować z produkcją, jakie dokumenty i wskaźniki naprawdę pomagają oraz kiedy potrzebna jest osobna komórka jakości.
Sprawna kontrola jakości chroni proces, produkt i wynik finansowy
- Kontrola na kilku etapach ogranicza ryzyko, że wada przejdzie aż do klienta.
- Niezależność decyzyjna pozwala zatrzymać partię bez presji na wynik produkcji.
- Plan kontroli określa co, jak często i według jakich kryteriów należy sprawdzać.
- Analiza przyczyn jest ważniejsza niż samo sortowanie wadliwych wyrobów.
- KPI jakości powinny pokazywać koszty i źródła problemów, a nie tylko liczbę kontroli.
Za co naprawdę odpowiada komórka kontroli jakości
Kontrola jakości jest częścią szerszego zarządzania jakością. Jej zadaniem jest sprawdzenie, czy materiał, proces lub wyrób spełnia ustalone wymagania, takie jak specyfikacja techniczna, tolerancja wymiarowa, norma branżowa albo wymagania klienta.
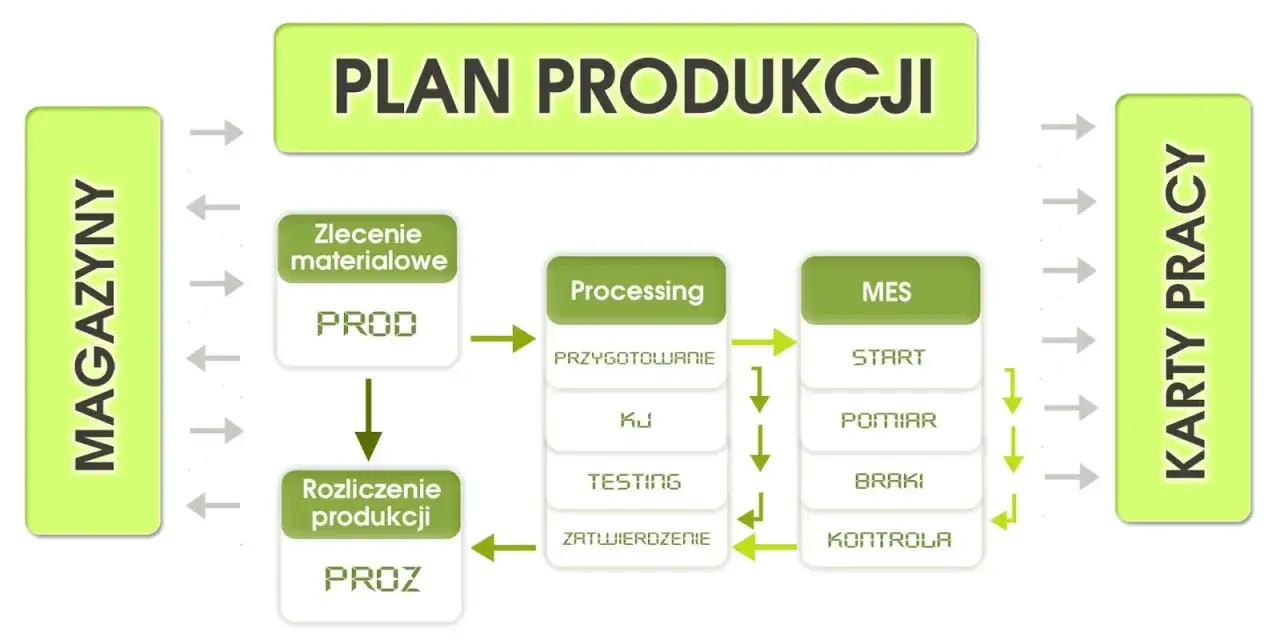
W praktyce rozdzielam trzy obszary. Kontrola wejściowa dotyczy surowców i komponentów, kontrola międzyoperacyjna sprawdza proces w trakcie pracy, a kontrola końcowa ocenia produkt przed przekazaniem do magazynu lub klienta. Firma, która bada wyłącznie gotowy wyrób, często dowiaduje się o problemie zbyt późno.
Nie każda organizacja musi tworzyć osobny, rozbudowany dział. Norma ISO 9001 nie wymaga konkretnej nazwy komórki ani określonej liczby kontrolerów. Wymaga jednak jasnego podziału odpowiedzialności, nadzorowania procesów i podejmowania decyzji na podstawie wiarygodnych danych.
Inaczej wygląda to w branżach regulowanych. W farmacji, wyrobach medycznych, żywności czy produkcji budowlanej mogą obowiązywać dodatkowe wymagania dotyczące badań, dokumentacji, kwalifikacji personelu i niezależności. Struktura powinna wynikać z ryzyka produktu, a nie z samego rozmiaru firmy.
Kontrola jakości a zapewnienie jakości
Te pojęcia często są używane zamiennie, choć oznaczają coś innego. Kontrola jakości wykrywa i ocenia niezgodności, natomiast zapewnienie jakości buduje system, który ma zapobiegać ich powstawaniu. Obejmuje między innymi procedury, audyty, szkolenia, kwalifikowanie dostawców i doskonalenie procesów.
Najlepsze efekty daje połączenie obu podejść. Sam kontroler nie naprawi procesu, jeśli przyczyną problemu jest źle zaprojektowane stanowisko, niejasna instrukcja albo materiał od niestabilnego dostawcy.
Zakres obowiązków powinien obejmować cały przepływ produkcji
Zakres pracy zespołu zależy od branży, ale w przedsiębiorstwie produkcyjnym zwykle obejmuje kilka powtarzalnych obszarów. Z mojego doświadczenia wynika, że największe nieporozumienia pojawiają się wtedy, gdy firma opisuje tylko kontrolę końcową, pomijając działania poprzedzające produkcję.
| Obszar | Typowe zadania | Co daje firmie |
|---|---|---|
| Dostawy | Sprawdzenie dokumentów, parametrów, ilości i próbek materiału | Mniejsze ryzyko uruchomienia produkcji z wadliwym komponentem |
| Proces | Pomiary międzyoperacyjne, obserwacja parametrów, kontrola pierwszej sztuki | Wykrywanie odchyleń, zanim powstanie cała wadliwa partia |
| Wyrób gotowy | Ocena zgodności ze specyfikacją, kompletności i oznakowania | Bezpieczne zwolnienie produktu do wysyłki |
| Reklamacje | Analiza próbki, odtworzenie historii partii i ustalenie przyczyny | Ograniczenie powtarzalności problemu |
| Wyposażenie pomiarowe | Kalibracja, wzorcowanie, oznaczenia i nadzór nad statusem urządzeń | Wiarygodność wyników kontroli |
Ważnym dokumentem jest plan kontroli. Powinien wskazywać cechę kontrolowaną, metodę pomiaru, częstotliwość, odpowiedzialną osobę, kryterium akceptacji oraz sposób reakcji na wynik negatywny. Sama informacja „sprawdzić jakość” jest bezużyteczna, bo każdy pracownik może rozumieć ją inaczej.
W przypadku nowych wyrobów przydatna jest kontrola pierwszej sztuki. Operator lub kontroler potwierdza wtedy, że ustawienie maszyny, narzędzia i materiał dają oczekiwany rezultat. Kilka minut poświęconych na pierwszą sztukę może uchronić firmę przed wielogodzinną produkcją do przerobu.
Jak zorganizować współpracę jakości z produkcją
Kontrola jakości nie może działać jako „policja produkcji”, bo wtedy pracownicy zaczynają ukrywać problemy. Jednocześnie nie powinna być podporządkowana wyłącznie realizacji planu ilościowego. Potrzebna jest niezależność w ocenie zgodności oraz wspólna odpowiedzialność za poprawę procesu.
Przeczytaj również: Tworzenie instrukcji obsługi - Jak uniknąć błędów i być zgodnym z prawem?
Trzy modele organizacyjne
- Samokontrola operatorów sprawdza się przy prostych, powtarzalnych operacjach i stabilnym procesie. Wymaga dobrych instrukcji oraz regularnych kontroli potwierdzających.
- Osobny zespół kontrolerów jest uzasadniony przy większej liczbie zmian, wielu punktach kontrolnych lub produkcji o wysokiej zmienności.
- Model mieszany łączy samokontrolę, kontrolę międzyoperacyjną i niezależną kontrolę końcową. To rozwiązanie najczęściej daje najlepszy balans między szybkością a wiarygodnością.
W małej firmie funkcję koordynatora jakości może pełnić jedna osoba, która współpracuje z przeszkolonymi operatorami. Przy pracy zmianowej trzeba zapewnić ciągłość kompetencji, bo system, który działa tylko podczas obecności jednego specjalisty, jest organizacyjnie kruchy.
Każdy pracownik powinien wiedzieć, kiedy zatrzymać proces, komu zgłosić problem i kto podejmuje decyzję o dalszym postępowaniu. Uprawnienia warto opisać w macierzy odpowiedzialności. Kontroler może wykryć niezgodność, lider produkcji może zabezpieczyć partię, a kierownik jakości może zatwierdzić jej zwolnienie po analizie.
Nie zawsze konieczne jest własne laboratorium. Badania specjalistyczne można zlecać na zewnątrz, ale trzeba określić wymagania wobec laboratorium, sposób identyfikacji próbek i zasady przechowywania wyników. Outsourcing obniża koszt stały, lecz wydłuża czas oczekiwania i ogranicza dostęp do badań przy nagłym problemie.
Od wykrycia wady do trwałego rozwiązania
Najczęstszy błąd polega na tym, że firma znajduje wadliwy wyrób, oddziela go od dobrych i uznaje sprawę za zamkniętą. To tylko działanie selekcyjne. Nie usuwa przyczyny, więc problem może wrócić przy następnej partii.
- Zabezpiecz produkt i oznacz partię, ilość oraz miejsce odłożenia.
- Opisz niezgodność konkretnie, najlepiej zdjęciem, wynikiem pomiaru i odniesieniem do wymagania.
- Sprawdź zasięg problemu, czyli podobne partie, zmiany, maszyny, dostawy i wcześniejsze wyniki.
- Ustal przyczynę źródłową za pomocą 5 Why, diagramu Ishikawy albo analizy danych procesowych.
- Wprowadź działanie korygujące, na przykład zmianę ustawienia, instrukcji, narzędzia lub kwalifikacji dostawcy.
- Zweryfikuj skuteczność po określonym czasie lub liczbie partii, a nie tylko w dniu wdrożenia.
Przykład jest prosty. Jeśli średnica elementu przekracza tolerancję, wymiana wadliwej sztuki nie wystarczy. Trzeba sprawdzić zużycie narzędzia, stabilność mocowania, temperaturę procesu i sposób wykonywania pomiaru. Dobre działanie korygujące zmienia warunki procesu, a nie tylko wynik kontroli.
Do zarządzania powtarzalnymi problemami przydaje się CAPA, czyli system działań korygujących i zapobiegawczych. Nie warto tworzyć rozbudowanych formularzy dla każdej drobnej rysy. Dokumentacja powinna być proporcjonalna do ryzyka, kosztu i możliwych skutków dla klienta.
Jak mierzyć skuteczność zespołu jakości
Liczba przeprowadzonych kontroli nie mówi jeszcze, czy system działa. Ja zaczynam od kilku wskaźników, które łączą jakość z wydajnością i kosztami. Każdy KPI powinien mieć właściciela, częstotliwość pomiaru i ustalony sposób reakcji.
| Wskaźnik | Przykładowy sposób obliczenia | Co pokazuje |
|---|---|---|
| FPY | Liczba wyrobów dobrych za pierwszym razem / liczba wszystkich wyrobów × 100% | Stabilność procesu bez poprawek |
| Wskaźnik braków | Liczba wyrobów odrzuconych / liczba wyprodukowanych × 100% | Poziom strat materiałowych i produkcyjnych |
| Reklamacje | Liczba reklamacji na 1000 wysłanych sztuk lub według wartości sprzedaży | Jakość widzianą z perspektywy klienta |
| Czas zamknięcia niezgodności | Średnia liczba dni od zgłoszenia do weryfikacji działania | Sprawność reakcji organizacji |
| PPM dostawców | Liczba wadliwych części / liczba dostarczonych części × 1 000 000 | Stabilność dostaw i skuteczność kwalifikacji dostawców |
Nie kopiowałbym gotowych celów z innej firmy. Dla jednego zakładu 1% braków może oznaczać alarm, a dla innego, przy bardzo złożonym procesie, będzie punktem wyjścia do poprawy. Najpierw trzeba zebrać dane z co najmniej kilku tygodni, rozbić je na produkty, zmiany i maszyny, a dopiero później ustalać cele.
Uważam też, że warto liczyć koszt złej jakości. Obejmuje on złom, poprawki, dodatkowe kontrole, przestoje, transporty, reklamacje i utracone relacje z klientem. Ten wskaźnik często przekonuje kierownictwo skuteczniej niż sama informacja o liczbie niezgodności.
Dokumenty i narzędzia, które mają sens w praktyce
Podstawą powinny być proste i aktualne dokumenty. W większości firm wystarczą specyfikacje, plany kontroli, instrukcje pomiarowe, rejestry niezgodności, karty kontroli i raporty działań korygujących. Dokument nie może być tylko załącznikiem do audytu. Operator musi umieć użyć go przy stanowisku pracy.
Przy prostych procesach dobrze działa karta papierowa lub arkusz kalkulacyjny. System cyfrowy zaczyna przynosić większą wartość, gdy firma ma wiele zmian, dużą liczbę partii, wymagania identyfikowalności albo potrzebuje szybkiego raportowania. Sam zakup oprogramowania nie poprawi jakości, jeśli dane wejściowe są niepełne.
W pomiarach trzeba pilnować nie tylko kalibracji. Znaczenie mają także rozdzielczość przyrządu, sposób użycia, warunki środowiskowe i powtarzalność wyniku. Jeżeli dwie osoby mierzą ten sam detal i otrzymują różne rezultaty, problem może leżeć w metodzie, a nie w produkcie.
Do analizy procesu przydają się między innymi karty kontrolne, histogram, diagram Pareto i proste wykresy trendu. Nie używam narzędzi statystycznych dla samego efektu profesjonalizmu. Narzędzie ma pomóc odpowiedzieć na konkretne pytanie, na przykład czy większość braków pochodzi z jednej maszyny albo jednej grupy dostaw.
Największą przewagę daje jakość wbudowana w proces
Skuteczna komórka jakości nie jest magazynem problemów ani ostatnią bramką przed wysyłką. Jej wartość rośnie wtedy, gdy pomaga projektować punkty kontroli, szkoli operatorów, analizować dane i usuwać przyczyny źródłowe.
Na początku uporządkowałbym trzy rzeczy: jasne kryteria akceptacji, prawo do zatrzymania procesu oraz codzienny przegląd najważniejszych niezgodności. Dopiero później inwestowałbym w bardziej zaawansowane systemy i rozbudowane raporty.
Jeżeli jakość jest traktowana jako wspólna odpowiedzialność produkcji, zakupów, logistyki i kierownictwa, kontrola przestaje być kosztem koniecznym do poniesienia. Staje się źródłem informacji, które pozwalają ograniczać straty, stabilizować procesy i dostarczać klientom powtarzalny produkt.